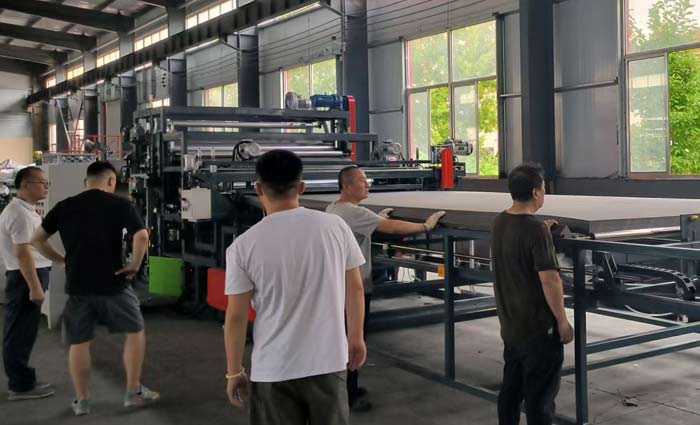
专一生产珍珠棉机械、珍珠棉深加工设备近20年
- 我们从2003年开始专一只做EPE珍珠棉发泡机以及珍珠棉深加工设备等珍珠棉机械。
- 我们珍珠棉机械提供安装调试培训等一条龙服务,技术包教会。
- 珍珠棉发泡机整机质保1年,大件包两年

生产空调保温管、地暖保温管,在珍珠棉(EPE)设备体系下,本质上是两条工艺路线:
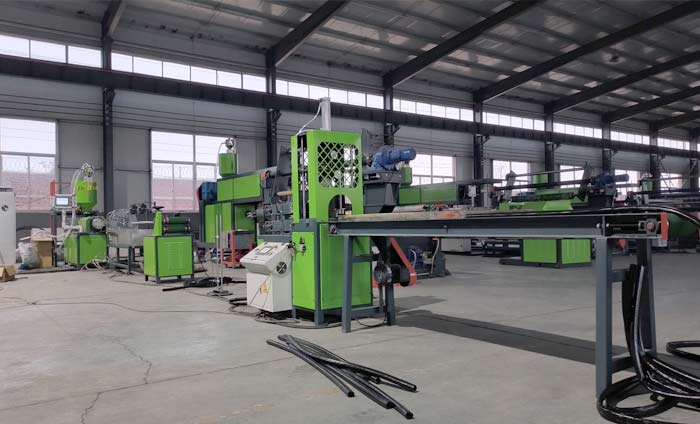
只生产 EPE 发泡管芯(裸管)—— 一条 EPE 发泡管挤出线即可
生产空调/地暖用的覆膜保温管成品(即内层 EPE 发泡管 + 外层 PEF、IXPE/PE 膜覆层的三层结构)—— 需要 4 台核心设备协同组成完整产线
下面分别说明:
这是市面上空调保温管、地暖保温管的主流结构——内层是 EPE 发泡管,外层包覆一层覆有 PE 或 PVC 膜的 XPE 片材 。整套产线由 4 台设备组成 :
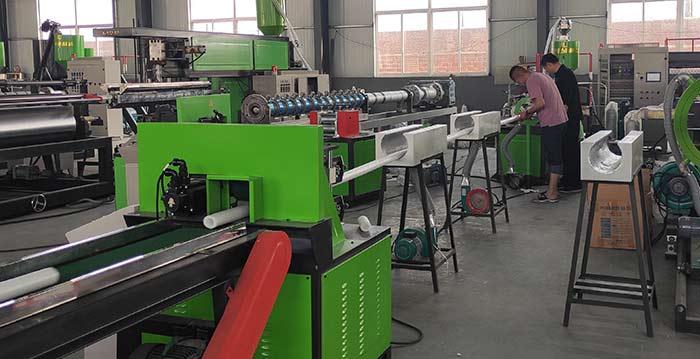
将 LDPE 原料通过物理发泡挤出成管坯。
工艺流程:自动上料混料 → 挤出机塑化 → 发泡剂(丁烷/氟里昂)高压注入 → 圆形扩张模头成型 → 风环冷却定型 → 牵引 → 自动定长切割
设备清单:
混料机(100kg 容量,3kW)
自动上料系统(1.1kW)
单螺杆发泡挤出机(螺杆长径比 55:1)
发泡剂柱塞式计量泵(注入压力 10-30MPa,防爆电机驱动)
单甘酯加热注入系统
圆形扩张模头 + 风环 + 波纹管冷却装置
牵引机(速度 30-60 m/min)
全自动定长切割机
型号与管径对应:
螺杆直径 | 管材规格 | 适用场景 |
|---|---|---|
70 型 | Φ20-40 mm | 小型空调保温管 |
90 型 | Φ20-80 mm | 通用空调/水管保温 |
105 型 | Φ20-100 mm | 主流地暖/空调保温管 |
120 型 | Φ20-120 mm | 大口径地暖主管保温 |
135 型 | Φ20-130 mm | 建筑收缩缝填充棒 |
产能参考:Φ105 型日产 1000-2000 kg ;发泡倍率 20-40 倍,产品密度最低可达 15 kg/m³
装机容量:约 110 kW,380V/50Hz
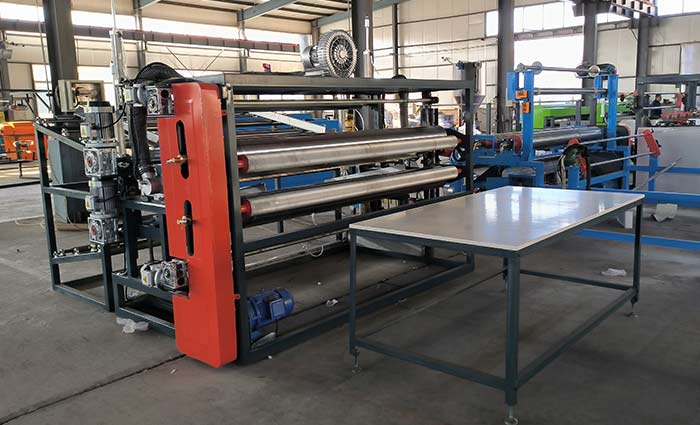
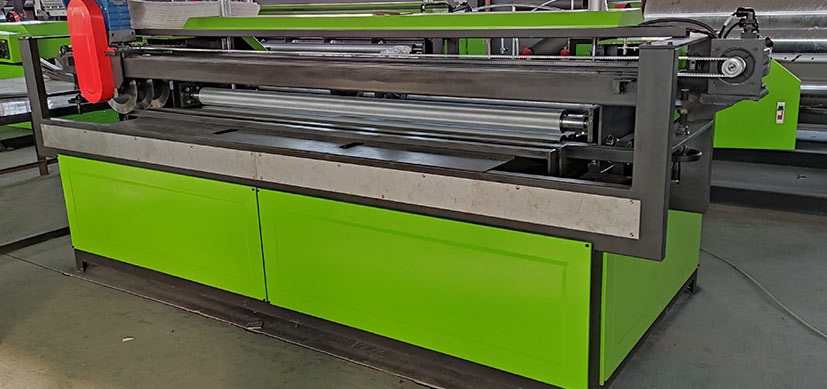
将 XPE 片材与 PE 膜(或 PVC 膜、铝箔)复合,作为外层包覆材料 。
功能:通过热熔工艺将 PE 膜覆在 XPE 泡沫片材表面
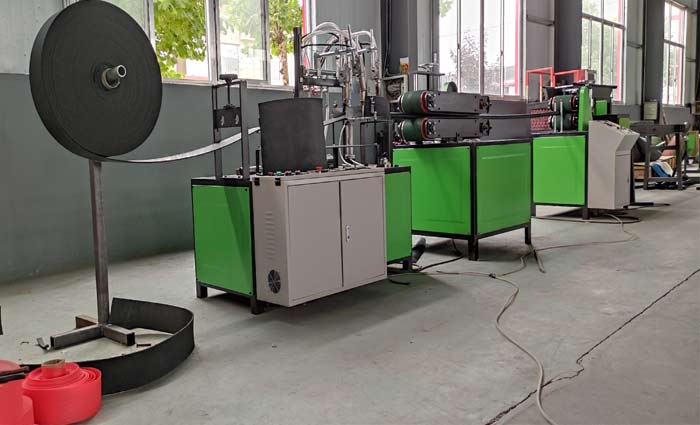
将宽幅覆膜后的 XPE 卷材,分切成包裹管材所需的窄条并收卷 。
根据所需管径,将宽幅 XPE 片材纵向分切成对应宽度的窄条
分切后的窄条卷绕成卷,供下一工序使用
将窄条 XPE 覆膜片材包覆并热熔粘接在 EPE 发泡管外表面,形成成品保温管 。
工作原理:
PEF/XPE/IXPE 片材按所需管径裁切
裁切的片材表面已经覆铝膜或彩膜
通过热熔粘接成管状包覆产品
特点:管径可按生产需求调整,操作简单灵活
应用:水管、空调保温管、地暖保温管、儿童游乐场防护等
💡 这四台设备组成的产线,可以生产市面上主流的三代空调/地暖保温管:
第一代橡塑保温管(需另配橡塑设备)
第二代 EPE 珍珠棉保温管(设备 1 + 4)
第三代 EPE + 铝箔覆膜保温管(设备 1 + 2 + 3 + 4)
如果只做发泡管坯对外销售,或者后续包覆工序外包,只需 1 台 EPE 发泡管挤出机即可 ,完整配置包含 :
自动上料混料系统
单螺杆发泡挤出机(建议 Φ90 或 Φ105 起步)
发泡剂注入系统(丁烷/CO₂)
圆形扩张模头 + 冷却定型系统
牵引机 + 自动切割机
产线尺寸:约 23 × 2.3 × 2.2 m (以 Φ105 型为例)
操作人员:2 人/班
设备 | 作用 |
|---|---|
空压机 | 提供气动动力源 |
冷却水塔/冷水机 | 挤出机循环水冷却 |
EPE 造粒回收机 | 回收边角料,按 10-30% 比例回用 |
1. 螺杆直径看管径
空调保温管(外径 10-30mm)→ 75 型或 90 型
通用地暖/水管保温管 → 105 型
大口径/建筑填充棒 → 120 型以上
2. 发泡剂路线选择
丁烷物理发泡:传统方案,设备需防爆认证、燃气泄漏报警、强力通风
CO₂ 超临界微发泡:更环保安全,泡孔更细腻无化学残留,是行业趋势,但设备技术要求更高,投资回报率低
3. 温控与牵引联动
温度波动会导致泡孔不均,牵引速度与挤出速度不匹配会造成管壁厚度偏差。选购时必须关注温控模块精度(±1℃ 以内)及牵引机的伺服联动性能
4. 整线调试周期
标准 EPE 发泡管生产线,在水电基础齐备前提下,厂方工程师通常 3-7 天完成安装与试产
关于生产空调保温管地暖保温管需要哪些机器?有任何问题,欢迎咨询13686387253 、 15376999785
关键词:
我们深知“术业有专攻”的道理,所以从2003年开始至今,我们一直以珍珠棉发泡机为主,以珍珠棉深加工设备为辅专一专注于珍珠棉设备的生产研发。把珍珠棉机器往深往精了研究。